
感应淬火如何控制温度
2026-10-30 来自: 长沙上热热处理有限公司 浏览次数:104
一、感应淬火里“控温”本质上不是设个温度就完事,而是控制“能量输入 + 加热时间 + 冷却时机”,让表层刚好奥氏体化、又不烧熔/不欠热。
二、两种控温模式
1. 开环(定功率 + 定时间)
适合大批量、零件完全一致:
45 钢链轮:高频 860–900 ℃,加热几秒
40Cr:可比 45 钢高 20–30 ℃
扫描淬火:用“托架移动速度”控温,速度慢=温度高、层深深
缺点:材质波动、间隙变化、水温变化都会让温度漂移。
2. 闭环(红外/热像 + PLC/PID 调功率)
现在正规产线都这么干:
红外高温计对着齿顶/齿面
实时测 850–950 ℃ 区
PLC 比较“实际温度 vs 目标温度”
超了降功率,欠了加功率
到温→延时 0–3 秒→触发喷淬
精秘件可以做到 ±10 ℃,好系统更高。

三、现场真正常用的“控温手段”
1. 频率
高频:表层薄、温升快,容易齿顶过热
中频:层深大,温度更稳
链轮小模数用高频/超音频,大驱动轮用中频
2. 功率密度 kW/cm²
功率太大:齿顶瞬间过烧、晶粒粗、裂
功率太小:升温慢,热量往里跑,层深失控、还容易欠热
调试时常说:“大功率短时间”比“小功率长时间”更不容易把心部带热。
3. 加热时间 / 扫描速度
整体回转淬火:调秒数
单齿扫描淬火:调 mm/s
比如 5 mm/s 偏热,8 mm/s 偏冷,找中间值再核硬度+金相
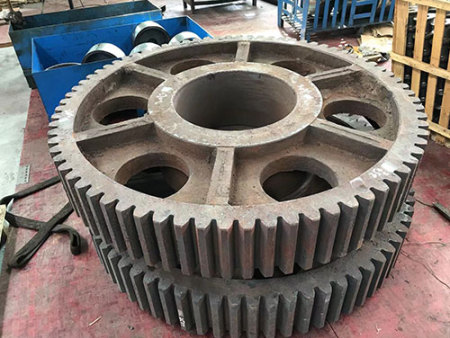
4. 感应器与工件间隙
间隙 +1 mm,效率掉一大截
间隙太小:尖角起弧、局部烧熔
链轮常用 2–5 mm,仿形圈要按齿廓走。
5. 预热 / 双频
大链轮、球铁链轮:
先中频预热到 600–700 ℃
再高频拉到奥氏体化温度
这样温度场平、变形小、齿根不容易裂。
6. 冷却时机
到温后不能在空气中晾:
停留长 → 温度回落、奥氏体化失效
喷淬太晚 → 硬度不够
喷淬太早 → 没奥氏体化完也软
一般加热结束到喷淬 < 1 秒。