
链轮感应淬火介绍
2026-10-22 来自: 长沙上热热处理有限公司 浏览次数:8
链轮感应淬火是用电磁感应把齿面/齿廓快速加热到奥氏体化温度后迅速冷却,获得“硬齿面+韧芯部”的局部热处理工艺,主要解决链轮耐磨、抗点蚀、抗疲劳,同时比整体淬火/渗碳变形小、效率高。
一、适用材料
中碳钢:45、S45C、C45 → 齿面 HRC 50–58
低合金中碳钢:40Cr、42CrMo、40Mn2、35SiMn、SCSiMn2H → HRC 50–60
球墨铸铁:需先正火,使珠光体体积分数大于70%,再做感应淬火
低碳钢一般不适合直接感应淬火(含碳低,马氏体硬度不够),通常用渗碳
二、频率与淬硬层关系
高频 30–200 kHz:浅层 0.5–1.5 mm,小模数链轮、摩托车链轮
超音频 10–30 kHz:1.5–3 mm,中型工业链轮
中频 1–10 kHz:3–6 mm,大链轮、挖掘机驱动齿
低中频:6–10 mm 以上,矿山/工程机械重载链轮
规律:频率越低 → 加热越深 → 淬硬层越深;频率越高 → 越浅。
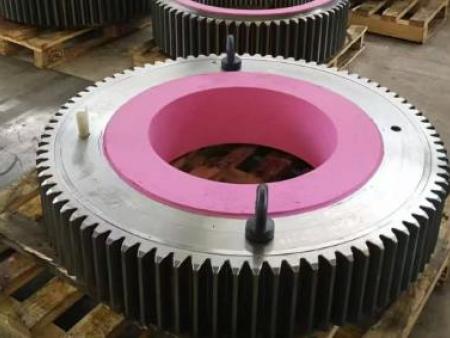
三、典型工艺路线
锻/铸坯 → 正火或调质(给芯部打底) → 粗加工 → 精铣齿 → 感应淬火 → 低温回火(或自回火) → 精加工/检测
淬火方式:
整体回转淬火(spin hardening):感应圈套住整个链轮,旋转加热后喷冷,适合中小链轮
单齿/逐齿扫描淬火:大链轮常用,齿面齿根分段加热喷淋
埋液/埋油淬火:薄壁或易裂件(如摩托车链轮)在油中加热冷却,缓和冷速防裂
四、常见指标参考
工业/传动链轮:齿面 50–55 HRC,硬化层 0.8–3 mm
工程机械驱动链轮:齿面 52–58 HRC,硬化层 4–12 mm(挖掘机常 7–10 mm)
摩托车链轮:齿部 50–55 HRC,层深 1.5–3 mm
回火:180–220 ℃ 居多;自回火一般控制在约 350 ℃
五、冷却介质选择
45/40Cr 大件:喷水(0.15–0.3 MPa)或 PAG 聚合物液
合金钢、薄件、易裂件:淬火油、埋油、缓和型 PAG
别一味加水压:水压过大、冷速过猛 → 开裂
六、主要缺陷与对策
淬火裂纹:过热、冷速太大、齿根圆角小、油孔/键槽应力集中、回火不及时
→ 尖角倒圆、堵孔、降功率/降冷速、淬后及时回火
变形/公法线变化:加热不均、层深太深、内孔收缩或胀大
→ 大比功率短加热、工件同心旋转、端面加盖、预冷淬火
软点/软带:感应器与工件间隙不均、旋转/移动速度不匹配、表面有氧化皮
→ 调间隙、清表面、优化扫描速度
层深不够:频率太高、加热太短、移动太快
→ 降频、加功率或放慢扫描
剥落:硬度梯度太陡、层太浅
→ 增加有效层深,让硬层→芯部过渡更平缓
七、设计/工艺要点
齿根要有圆角,别做尖齿根
键槽、油孔、减重孔别太靠近齿部
淬火前毛坯组织要均匀(正火/调质),否则变形和开裂都难控
返修件先退火/正火,不能直接再淬
淬后尽快回火:碳钢/铸铁 ≤4 h,合金钢 ≤0.5 h